
为什么换型时间对多品种小批量生产至关重要
瓦楞纸箱生产厂常常每张订单的纸箱规格和捆扎尺寸都不相同。多品种小批量生产越多,每天切换规格的次数也越多,每次切换时捆扎工序停机的时间也随之不断累积。
因此,在选择捆扎设备时,除了看设备捆扎速度有多快,还要考虑规格变更后能多快恢复运行。生产灵活性的差距,最终就体现在换型时间上。
手动捆扎的规格换型过程
采用手动方式时,每次规格变更都需要操作人员亲自调整导向位置、捆带位置和张力。调整、试捆、再微调的过程往往反复进行,效果也因操作人员的熟练程度而异。
换型次数少时问题并不明显,但在小批量订单接连不断的产线上,这些调整时间会给整体出货计划带来压力。
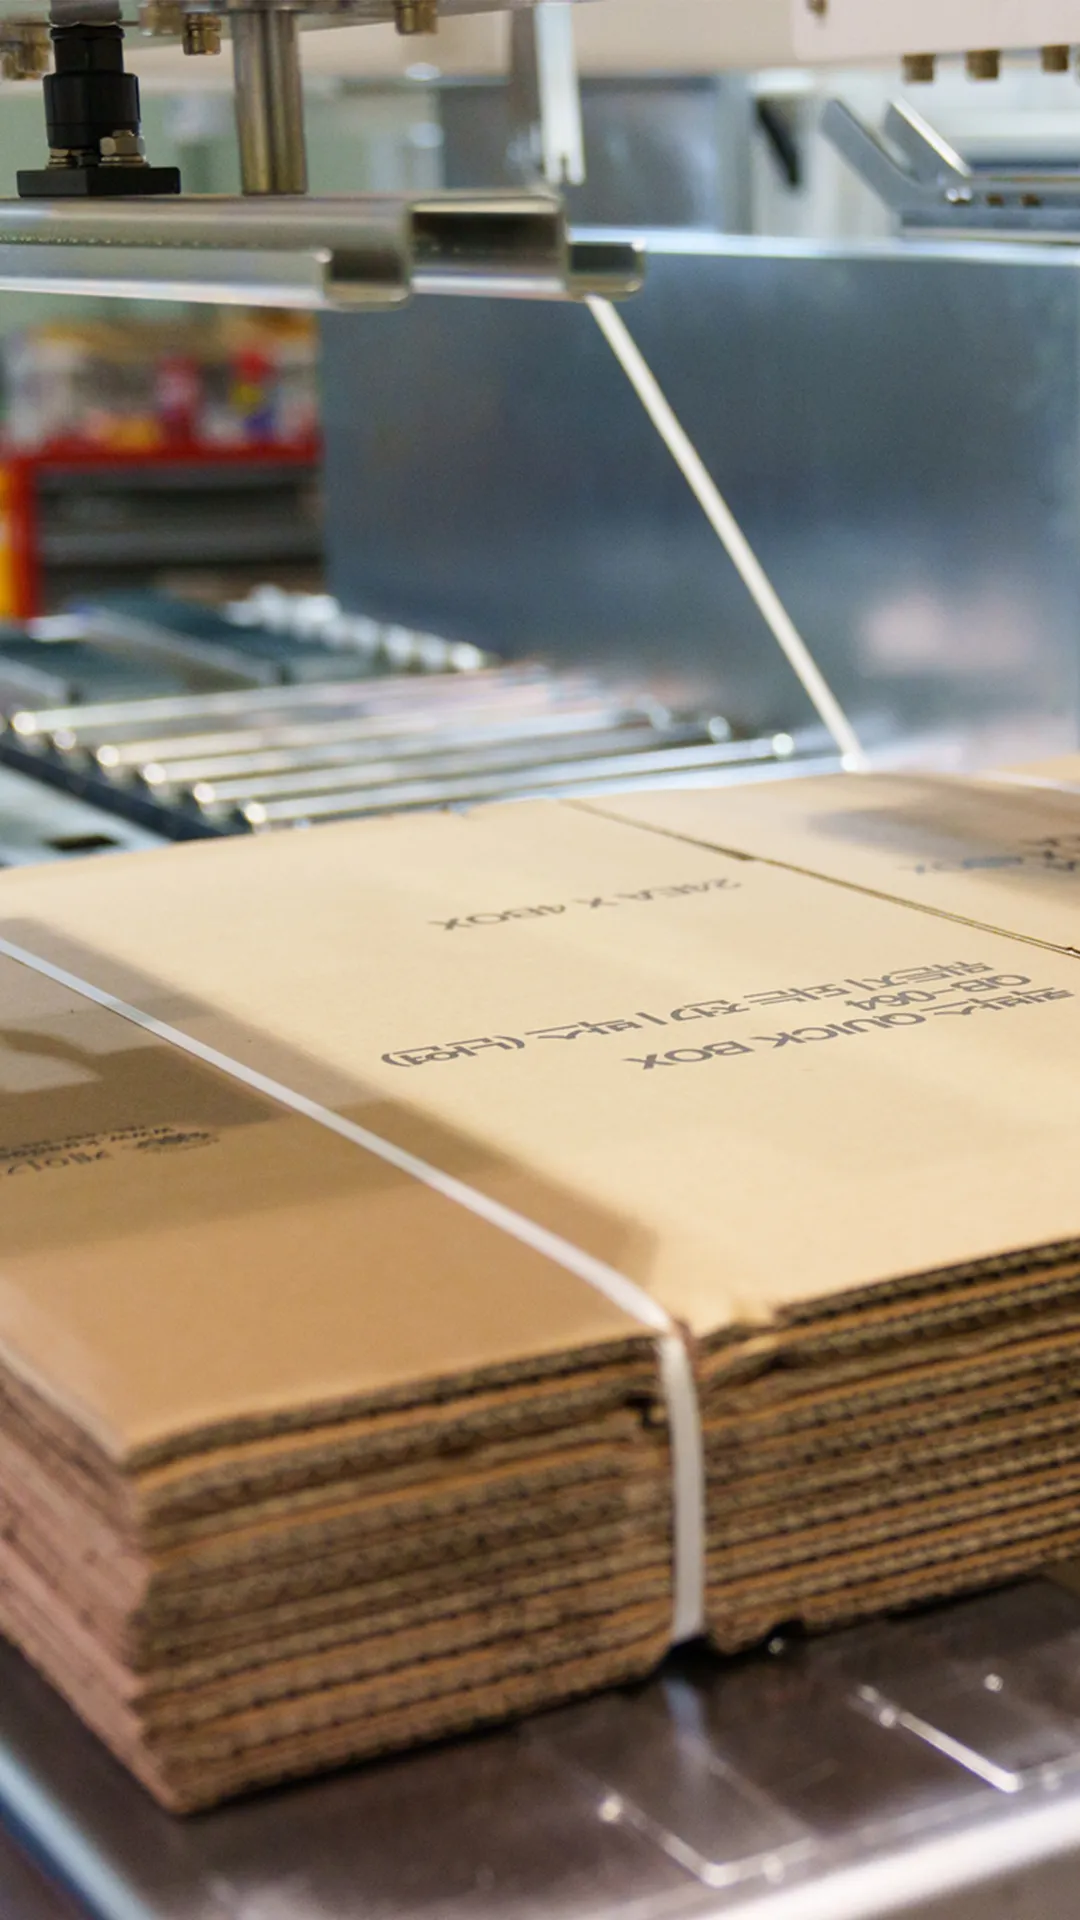
在线式全自动 PP 捆扎机的自动设定换型
在线式全自动 PP 捆扎机 AMB 1500 S/T 基于 9 轴全伺服驱动,采用了韩国首创的全伺服自动控制自动设定技术。规格变更时,只需在触摸屏上选择对应规格,设备即可自动完成设定,与手动调整相比可节省 10~30 分钟。
| 항목 | 手动捆扎 | 自动(全伺服自动设定) |
|---|---|---|
| 规格换型方式 | 操作人员手动调整 | 触摸屏选择后自动设定 |
| 换型时间 | 相对较长 | 比手动节省 10~30 分钟 |
| 对熟练度的依赖 | 高 | 低 |
| 张力一致性 | 因操作人员而异 | 伺服张力控制,均匀一致 |
规格换型方式
手动捆扎
操作人员手动调整
自动(全伺服自动设定)
触摸屏选择后自动设定
换型时间
手动捆扎
相对较长
自动(全伺服自动设定)
比手动节省 10~30 分钟
对熟练度的依赖
手动捆扎
高
自动(全伺服自动设定)
低
张力一致性
手动捆扎
因操作人员而异
自动(全伺服自动设定)
伺服张力控制,均匀一致
换型后生产速度无缝衔接
只有换型完成后能立即恢复正常速度,缩短的换型时间才能真正转化为生产效率。AMB 1500 以每分钟 28 次的速度捆扎,并通过伺服张力控制保持品质稳定,即使在频繁切换规格的产线上,捆扎状态也不会忽好忽坏。
规格换型节省时间
与手动设定相比
全伺服驱动
自动设定的基础
每分钟捆扎
换型后即刻运行
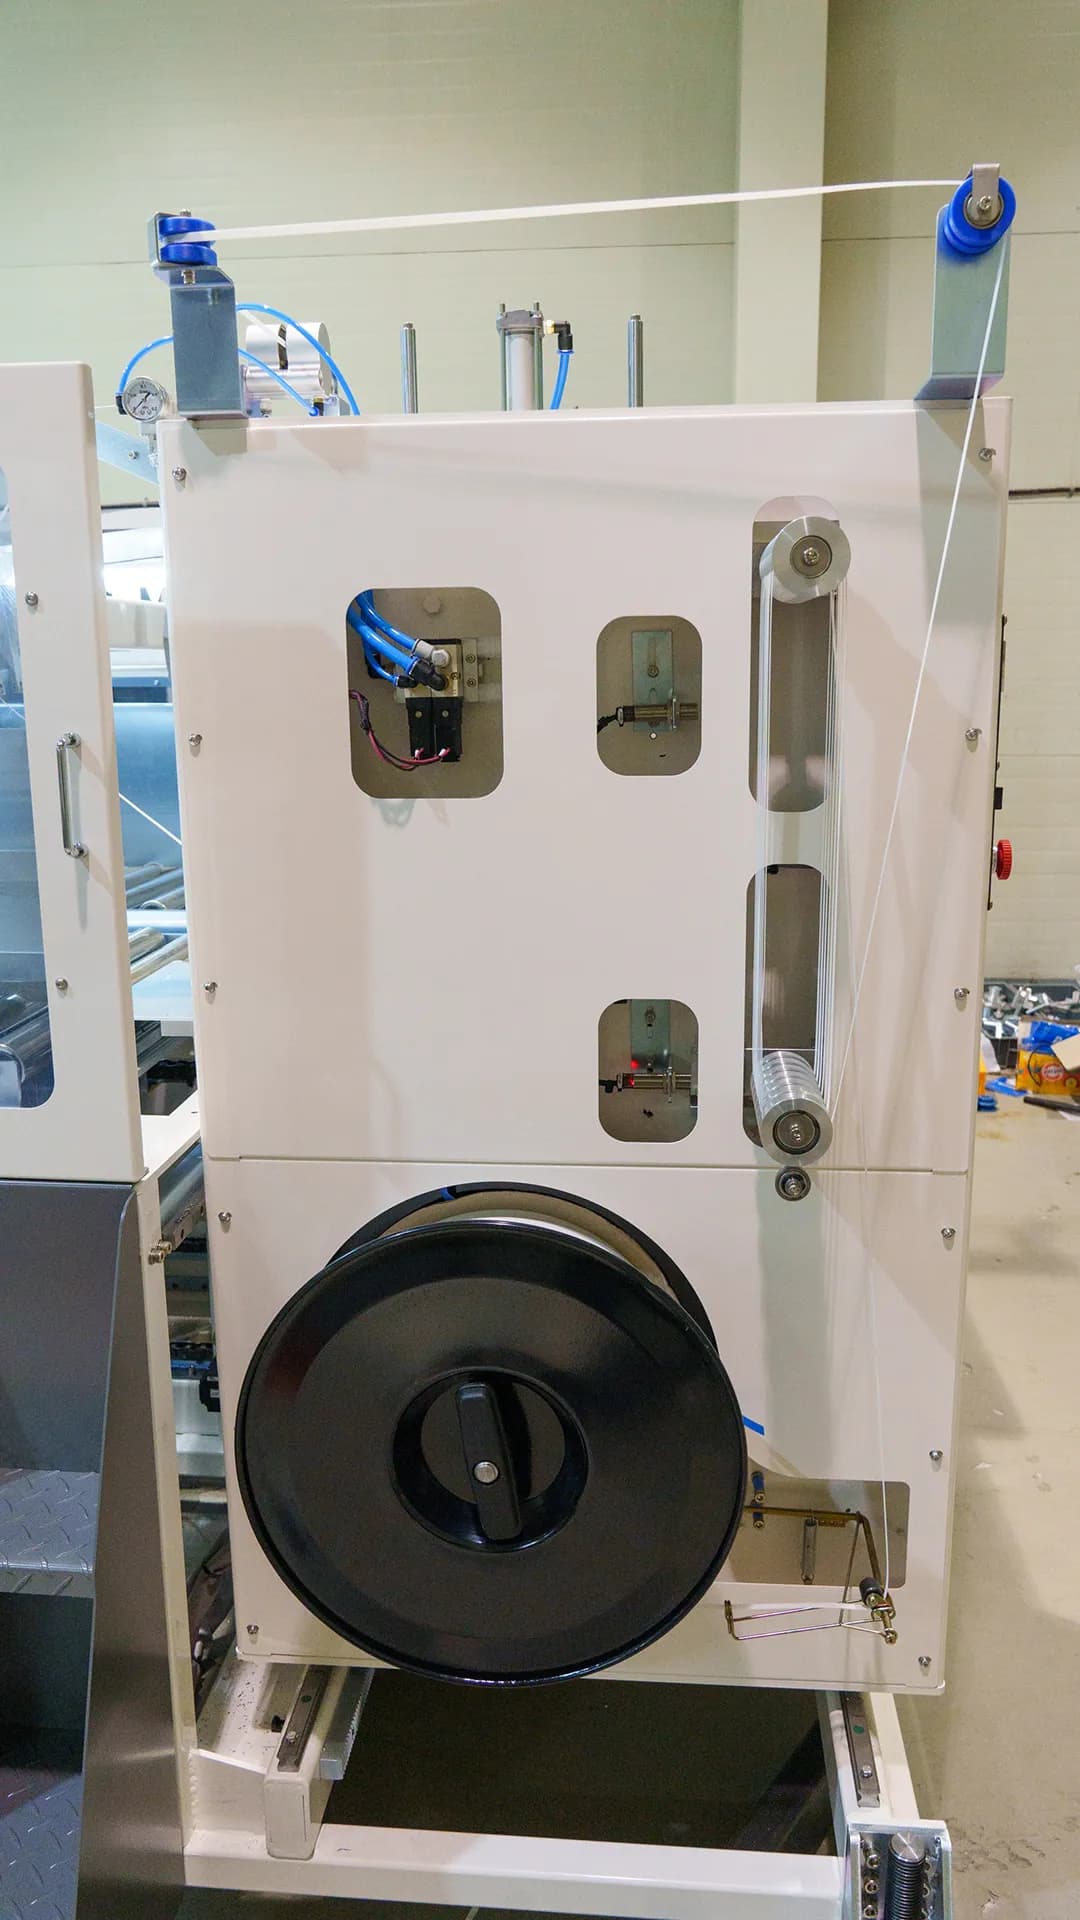
根据产线布局选择合适机型
若需接入现有产线进行在线运行,适合选择侧面进料的 S 型;若需在独立位置单独设置,则适合选择顶部进料的 T 型。两款机型均采用伺服直驱,不存在气动式设备常见的漏气和气缸磨损问题,小故障少,可长时间连续稳定运行。
换型越频繁的产线,自动设定的优势越明显
对于规格变更频繁的纸箱生产厂,建议首先比较换型方式。我们制造的设备,我们负责到底。