
为什么电耗对瓦楞纸箱包装线至关重要
在瓦楞纸箱工厂的出货工序中,只要生产线在运转,打包设备就始终随之连续运行。成品纸箱捆扎成垛后用PP带捆扎的作业不断重复,因此单台设备的能耗会持续计入整个工厂的运营成本。
因此,对于设备选型负责人而言,驱动方式与处理速度同样是重要的评判标准。即便是相同的捆扎作业,采用何种动力驱动,能源效率也会存在显著差异。
气动驱动与伺服驱动的区别
传统气动打包机依靠空压机产生的压缩空气推动气缸动作。空气在压缩和输送过程中会产生能量损失,一旦管路和气缸发生漏气,完成同样的动作就需要消耗更多电力。
伺服驱动方式则由电机直接驱动各轴。只在需要时按需输出动力,不经过压缩空气环节,因此不存在由此产生的能量损失。
| 항목 | 气动驱动 | 伺服驱动(AMB 1500) |
|---|---|---|
| 动力传递 | 经由压缩空气 | 电机直接驱动 |
| 漏气 | 可能发生 | 无 |
| 气缸磨损 | 有 | 无 |
| 电力效率 | 基准 | 节省30~40% |
动力传递
气动驱动
经由压缩空气
伺服驱动(AMB 1500)
电机直接驱动
漏气
气动驱动
可能发生
伺服驱动(AMB 1500)
无
气缸磨损
气动驱动
有
伺服驱动(AMB 1500)
无
电力效率
气动驱动
基准
伺服驱动(AMB 1500)
节省30~40%
9轴全伺服实现节电30~40%
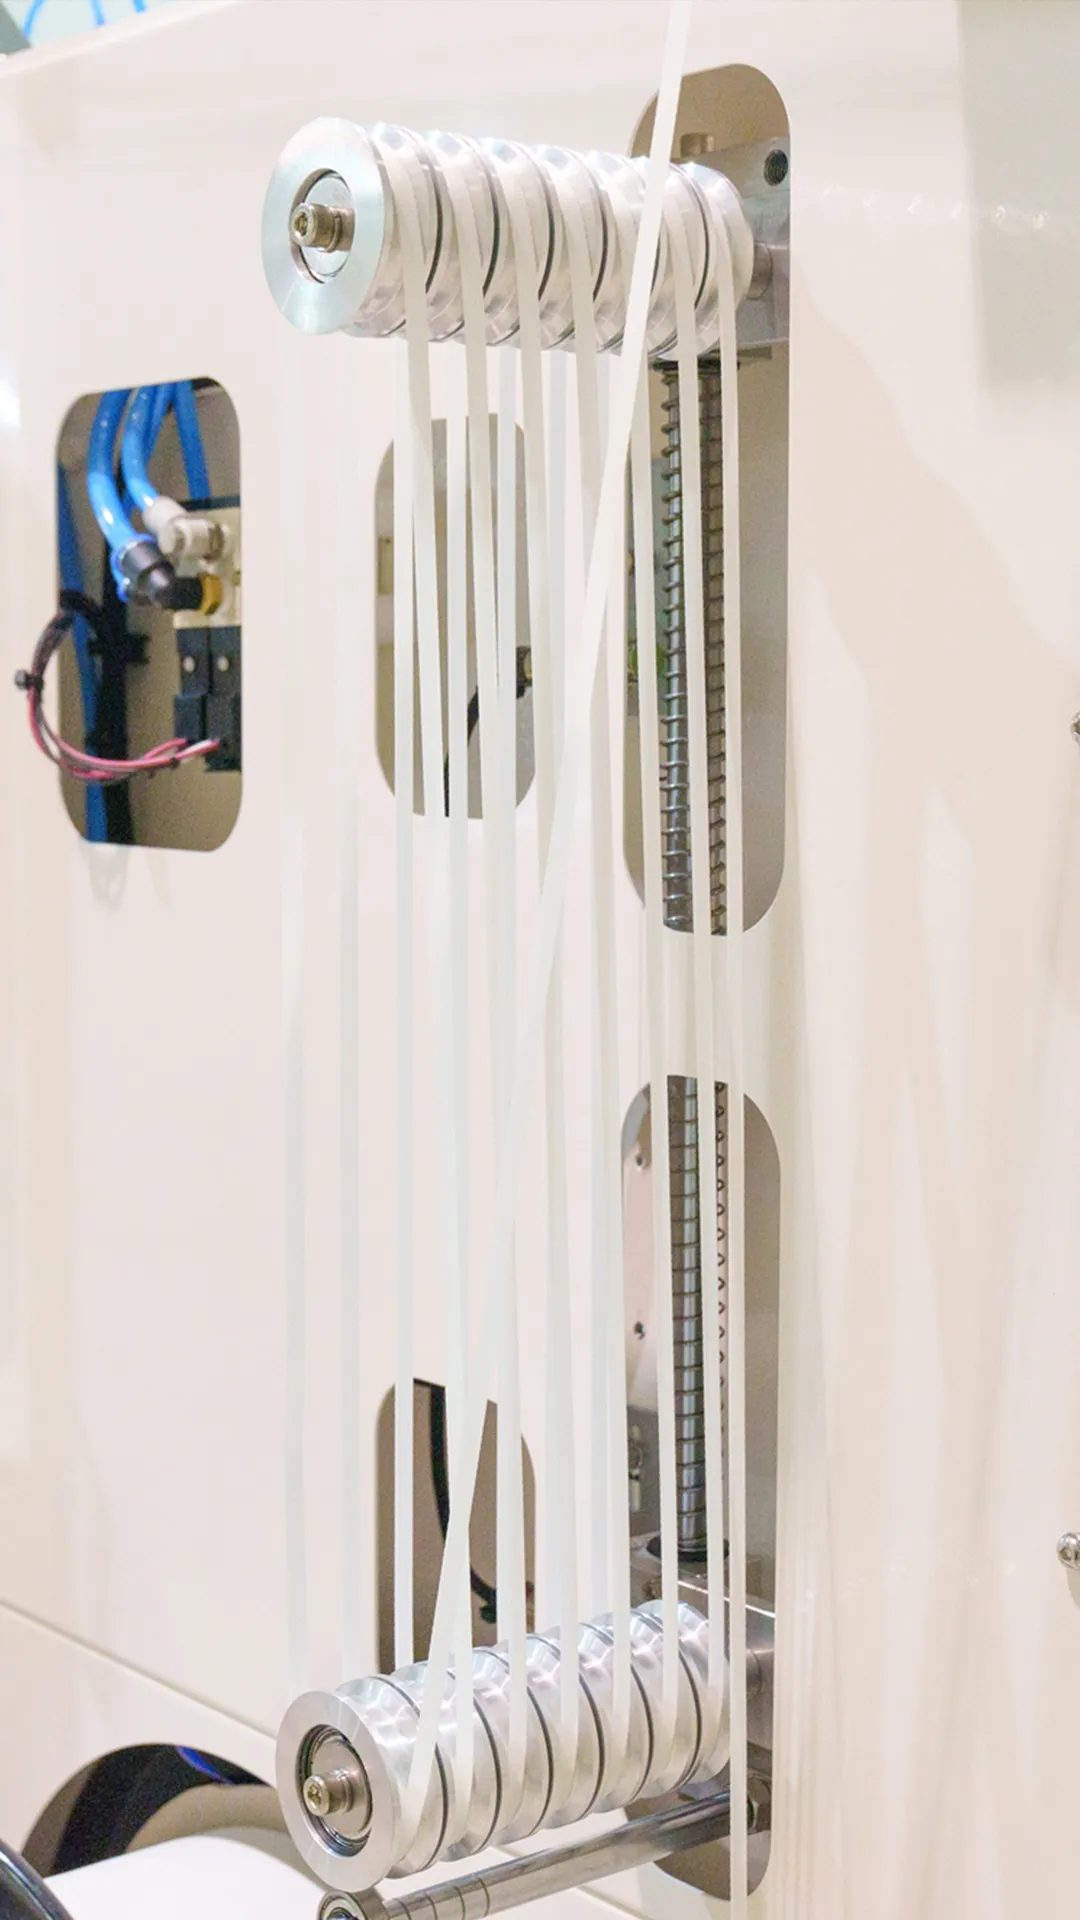
在线式全自动PP带打包机 AMB 1500 S/T 采用9轴全部由伺服控制的全伺服结构。输送、送带、张力调节等所有动作均由伺服电机完成,与气动式相比可节省30~40%的电力。
节省电力
与气动式相比
全伺服控制
全轴伺服驱动
每分钟作业
节能与速度兼得
节能并不意味着牺牲处理速度。设备在保持每分钟28次捆扎速度的同时,张力同样由伺服控制,确保捆扎质量均匀稳定。
自动设定与高耐用性带来的运营效率
纸箱规格变更时,只需在触摸屏上选择即可自动完成设定。与手动调整相比可节省10~30分钟,即使在规格频繁切换的纸箱工厂,也能减少设备不必要的停机时间。
伺服直驱在耐用性方面同样具有优势。没有漏气和气缸磨损问题,小故障极少,易损件也降至最低,可长期稳定运行。
节能的关键
不经过压缩空气的伺服直驱结构,同时实现了30~40%的节电效果和几乎无小故障的高耐用性。
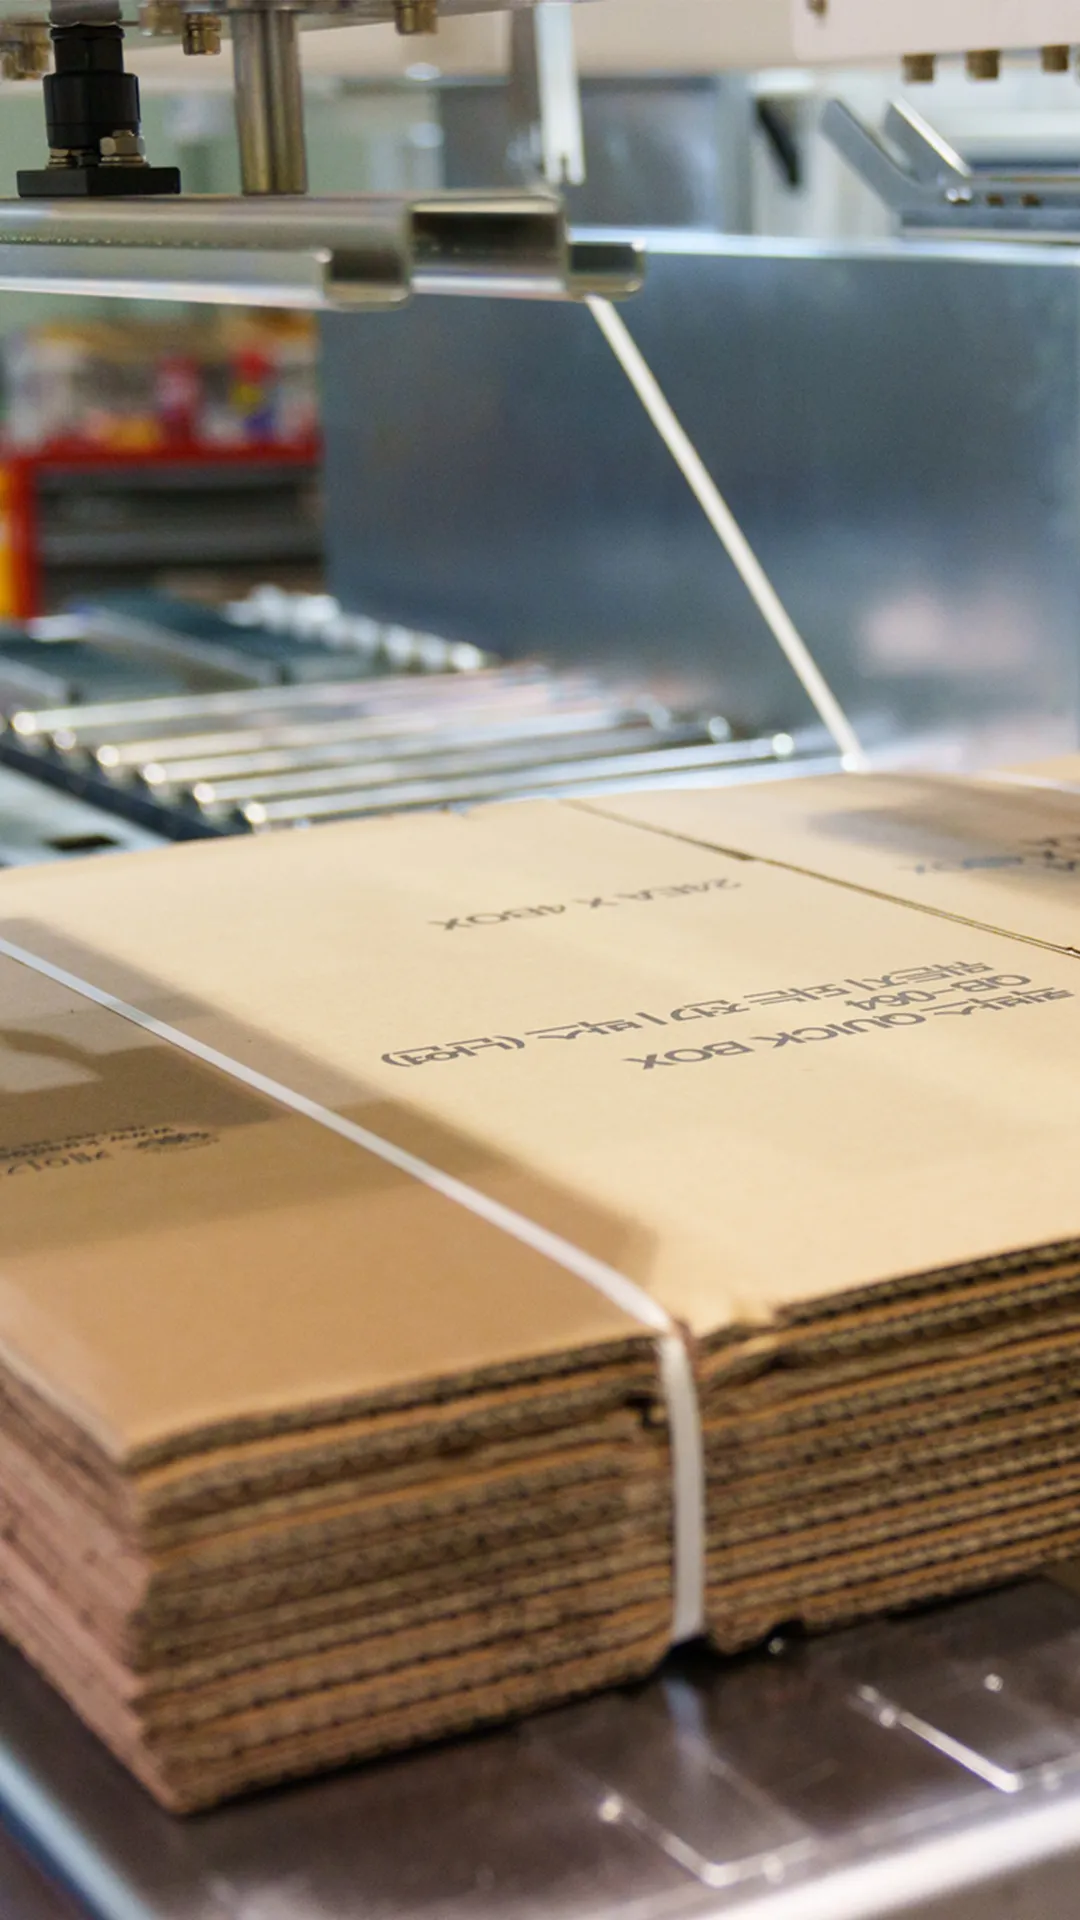
选择兼顾能源效率的打包设备
选择打包设备时,驱动方式是一个使用时间越长、差距越明显的因素。全伺服打包机在同一结构中同时实现节电、张力均匀、自动设定和高耐用性。
JS SYSTEM 是在韩国自主设计并制造 AMB 1500 S/T 的本土制造商。我们可根据现场情况,在与现有生产线在线对接的S型和独立布置的T型之间,为您推荐最合适的配置。由制造者负责到底。