
Einige Szenenbilder in diesem Beitrag wurden zur Veranschaulichung mit KI erstellt. Die Maschinenfotos zeigen reale Anlagen von JS SYSTEM.
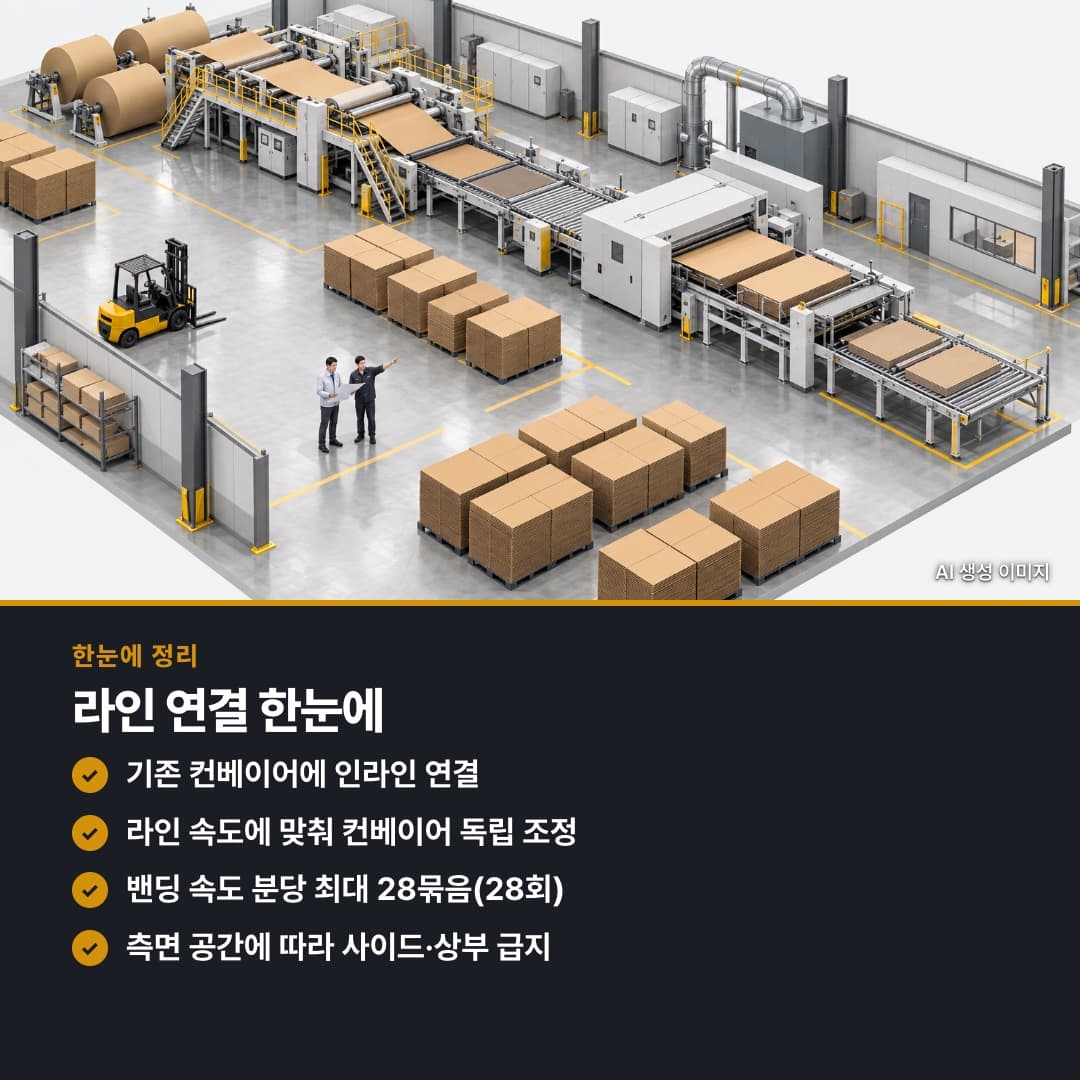
Wenn eine Umreifungsmaschine in eine Förderlinie für fertige Wellpappkartonbündel integriert werden soll, gehört zunächst der Aufbau der bestehenden Linie in die Beratungsunterlagen. Dieser Beitrag erläutert, welche Punkte Kartonhersteller vor der Anschaffung bei der Integration einer Inline-Umreifungsmaschine prüfen sollten.
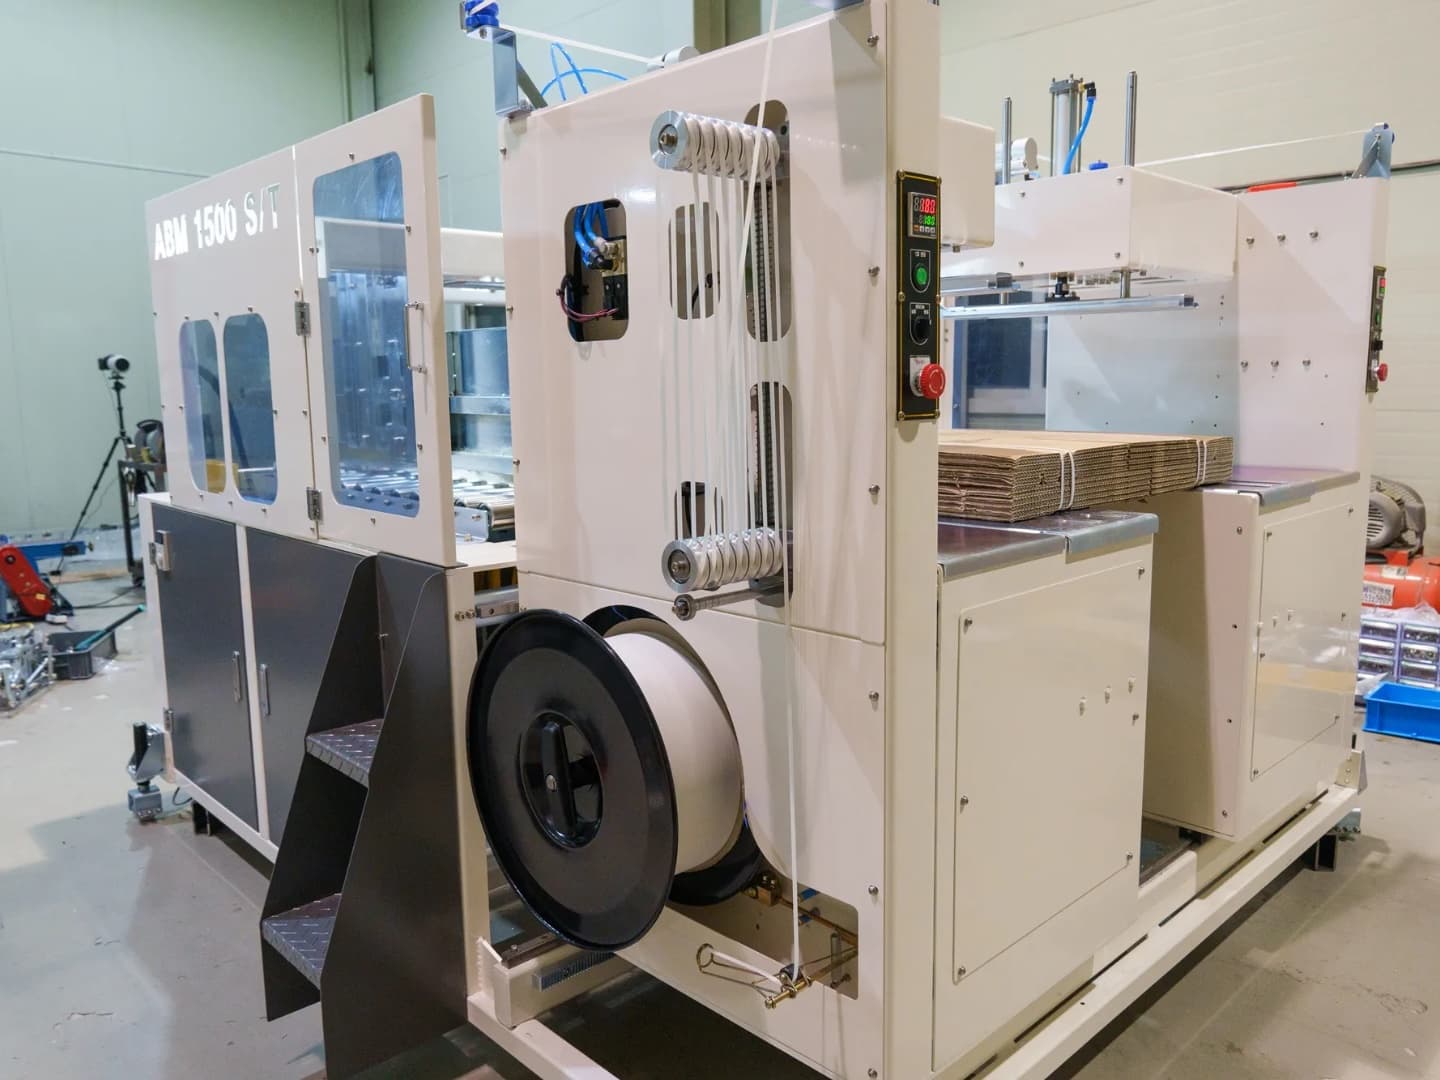
Die von JS SYSTEM selbst entwickelte und gefertigte AMB 1500 S/T ist eine automatische Inline-Umreifungsmaschine für PP-Band. Sie umreift Bündel fertiger Wellpappkartons mit PP-Band und sichert sie zu Versandeinheiten. Die Maschine wird inline in eine bestehende Förderlinie integriert.
Die Prüfung beginnt bei der anzuschließenden Linie und umfasst anschließend die Geschwindigkeitseinstellung, den Durchsatz und den Platzbedarf für die PP-Bandzuführung. Die Entscheidungskriterien werden für jeden Punkt erläutert, damit Geschäftsführung, Werksleitung und Produktionsverantwortliche die einzelnen Funktionen mit den betrieblichen Bedingungen abgleichen können.
Anzuschließende Linie und Kartonformate prüfen
Im Beratungsgespräch geht es zunächst um die Produktionslinie, auf der fertige Wellpappkartons hergestellt und versandt werden. Die AMB 1500 S/T umreift Kartonbündel. Sie eignet sich branchenunabhängig für Betriebe, die Kartons herstellen und versenden.
Der Aufbau der Linie dient als Grundlage für die Besprechung, wie die bestehende Fördertechnik mit der Umreifungsmaschine verbunden werden soll. Die konkrete Anbindung wird im Rahmen der Angebotsberatung anhand der betrieblichen Bedingungen geprüft. Nutzen Sie dafür Unterlagen, die den Linienaufbau zeigen.
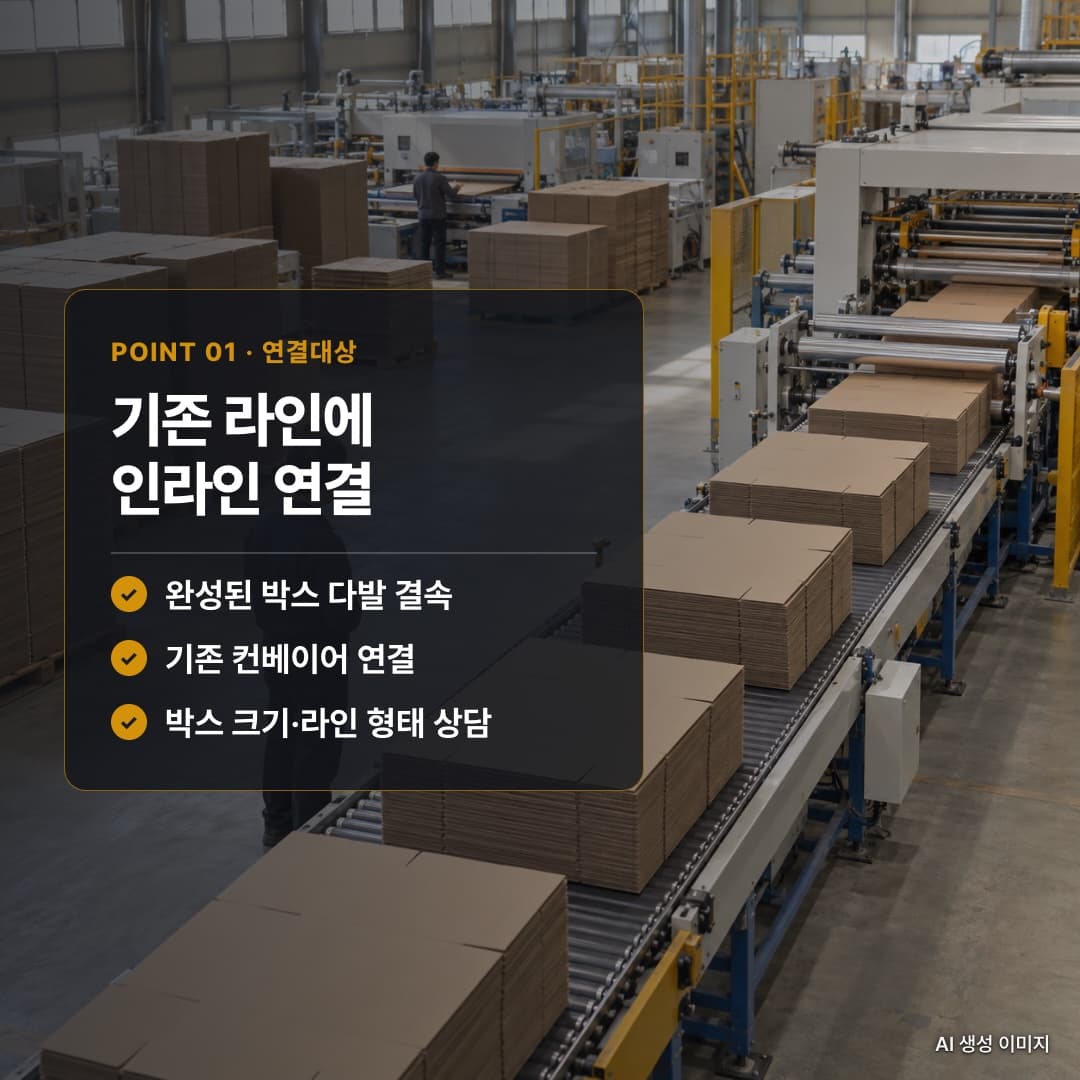
Für den Abgleich der Kartonformate gilt ein Bereich von mindestens 400×200mm bis maximal 1,500×1,300mm. Die vorgesehene Kartonhöhe beträgt 350mm; für 400mm sind teilweise konstruktive Änderungen erforderlich. Berücksichtigen Sie bei der Beratung die vollständigen Abmessungen einschließlich der Höhe.
Auch eine Breite von 1,600mm ist möglich. Betriebe, die dieses Format produzieren, sollten diese Anforderung in der Angebotsberatung ansprechen. Der Abgleich des Größenbereichs und der Höhenvorgaben mit den tatsächlichen Versandformaten dient dazu, die zu verarbeitenden Kartonbündel genauer zu bestimmen.
Lässt sich die Fördergeschwindigkeit separat einstellen?
Nach der Prüfung der anzuschließenden Linie folgt die Fördergeschwindigkeit. Bei der AMB 1500 S/T lässt sich die Fördergeschwindigkeit unabhängig an die Liniengeschwindigkeit anpassen. Entscheidend an dieser Funktion ist, dass die Integration auf Grundlage der Geschwindigkeit der bestehenden Linie geprüft wird.
Für die Geschwindigkeitseinstellung kommt die in Korea erstmals eingesetzte vollservogesteuerte automatische Einstelltechnik zum Einsatz. Nach Eingabe der Kartongröße auf dem Touchscreen werden Umreifungsposition, Bandspannung und Geschwindigkeit automatisch eingestellt. So wird unabhängig von der Erfahrung des Bedienpersonals eine gleichmäßige Umreifungsqualität erzielt.
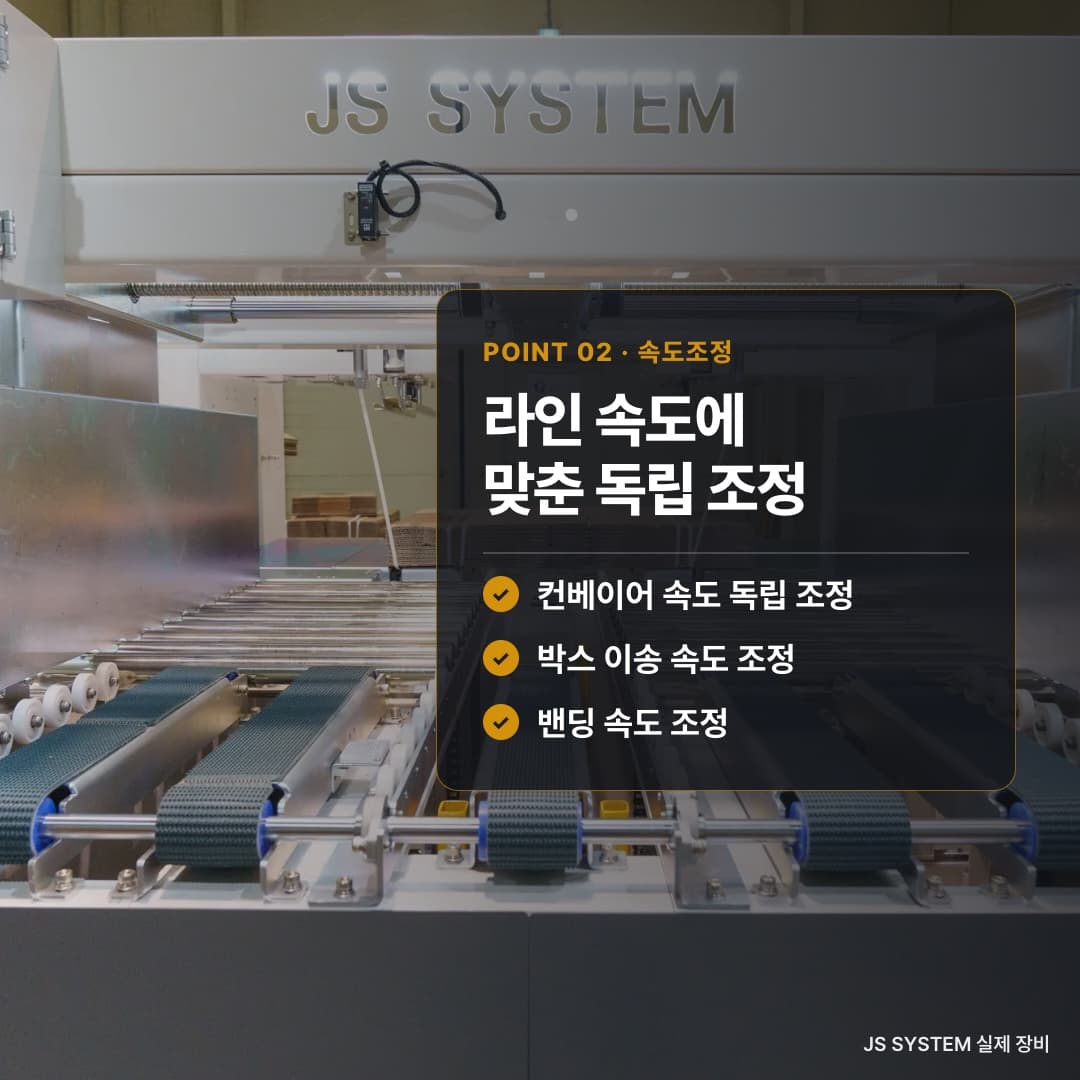
Auch die Kartontransport- und Umreifungsgeschwindigkeit sind einstellbar. Produktionsverantwortliche sollten neben der aktuellen Fördergeschwindigkeit auch die Geschwindigkeit des Kartontransports und der Umreifung in die Beratung einbringen. Diese Angaben dienen dazu, die Transportbedingungen und den im Betrieb benötigten Durchsatz getrennt darzustellen.
Bei einem Formatwechsel erfolgt die Einstellung automatisch durch Auswahl am Touchpanel. Gegenüber einer manuellen Einstellung spart dies 10~30 Minuten. Betriebe mit mehreren Kartonformaten sollten bei der Anschaffungsentscheidung neben der Umreifungsgeschwindigkeit auch die Einstellzeit bei Formatwechseln berücksichtigen.
Ist die Verarbeitungsgeschwindigkeit in Bündeln angegeben?
Prüfen Sie beim Vergleich von Geschwindigkeitsangaben zuerst die Einheit. Die AMB 1500 S/T erreicht eine Umreifungsgeschwindigkeit von maximal 28 Bündeln (28 Umreifungsvorgängen) pro Minute. Diese Angabe bezieht sich auf die Anzahl umreifter Bündel und nicht auf die Anzahl einzelner Kartons.
Wenn der Betrieb seine Produktionsmenge in einzelnen Kartons erfasst, sollte auch die Anzahl der Kartons je Bündel in den Beratungsunterlagen stehen. Mit diesem Wert lässt sich die Anzahl umreifter Bündel in die Anzahl einzelner Kartons umrechnen. Er bildet die Berechnungsgrundlage für den Zusammenhang zwischen Versandstückzahl und Anzahl der Umreifungsvorgänge.
Bei der maximalen Nennleistung von 28 Bündeln pro Minute ergeben sich mit 15 Kartons je Bündel rechnerisch 420 Kartons pro Minute und 25,200 Kartons pro Stunde. Dieser Wert setzt voraus, dass die maximale Nennleistung 60 Minuten lang ununterbrochen gehalten wird. Geben Sie bei Durchsatzwerten sowohl die Anzahl der Kartons je Bündel als auch die Bedingungen für das Halten der Nennleistung an.
Der tatsächliche Durchsatz wird nach Tests mit Kartonmustern und einem Test im Linienverbund festgelegt. Der im Betrieb benötigte Durchsatz wird separat angegeben und dient als Vergleichsmaßstab für den nach den Tests festgelegten tatsächlichen Durchsatz.
Bandzuführung passend zum seitlichen Platzangebot prüfen
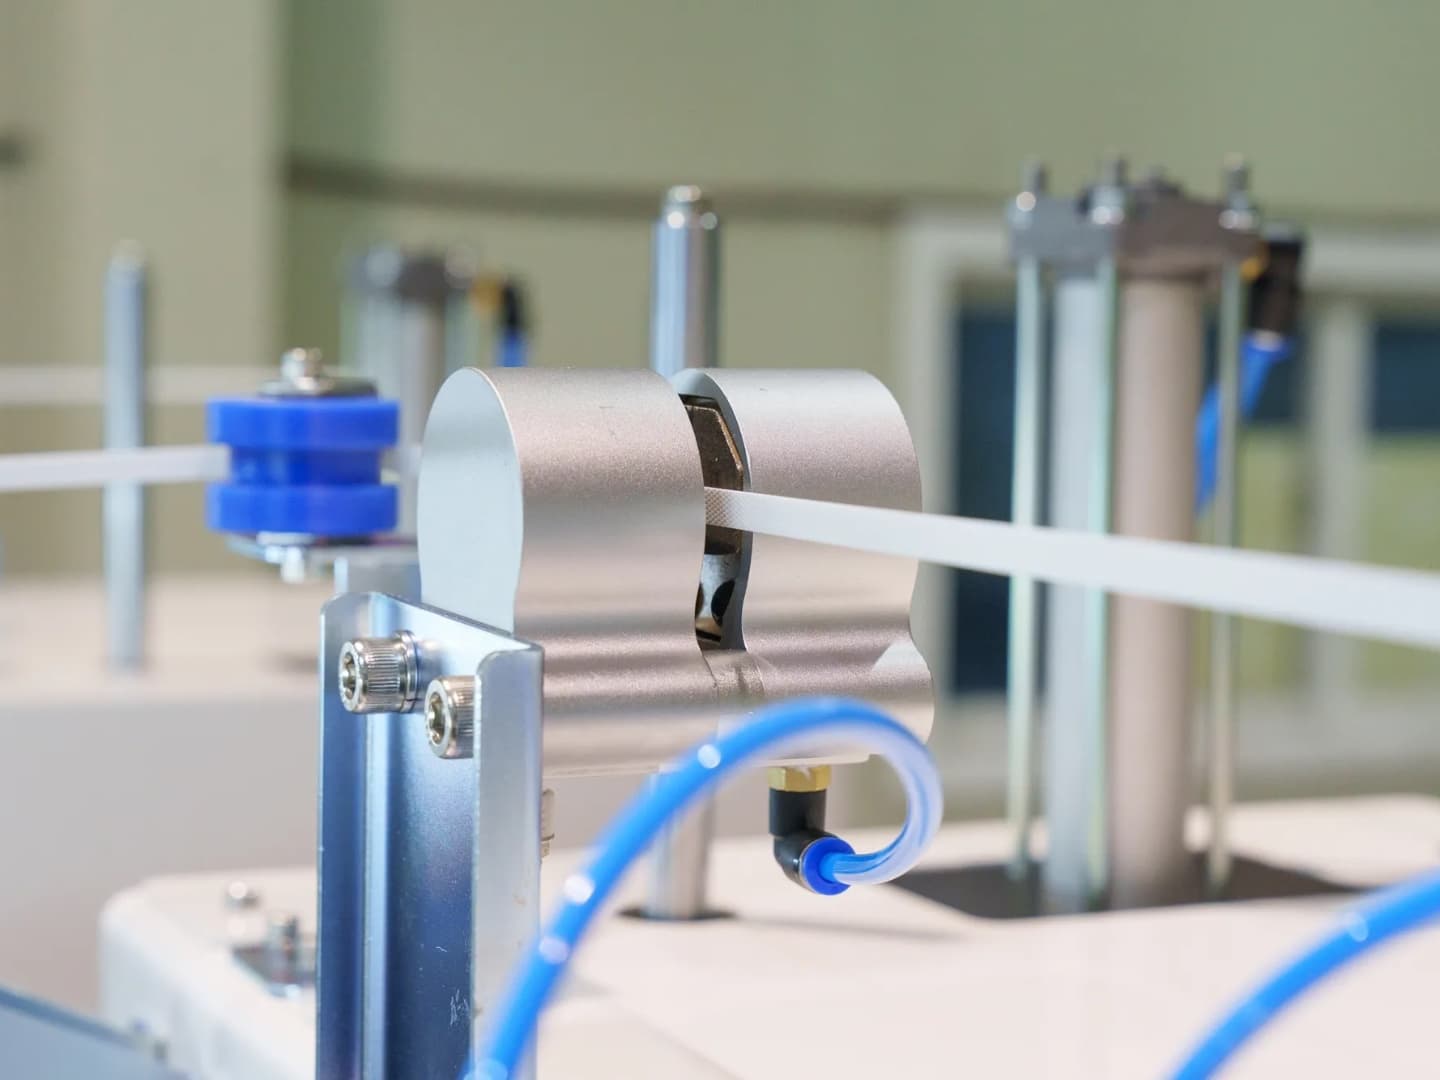
Der letzte Prüfpunkt ist die Zuführrichtung des PP-Bands. Die AMB 1500 S/T verwendet handelsübliches Standard-PP-Band. Ausschlaggebend für die Wahl zwischen seitlicher Zuführung und Zuführung von oben ist das Platzangebot seitlich der bestehenden Förderlinie.
Bei der S-Ausführung der AMB 1500 S/T wird das PP-Band seitlich zugeführt. Diese Ausführung wird empfohlen, wenn seitlich der Linie ausreichend Platz vorhanden ist. Wird bei der Beschreibung der bestehenden Fördertechnik auch das seitliche Platzangebot berücksichtigt, liefert dies eine Grundlage für die Wahl der Bandzuführung.
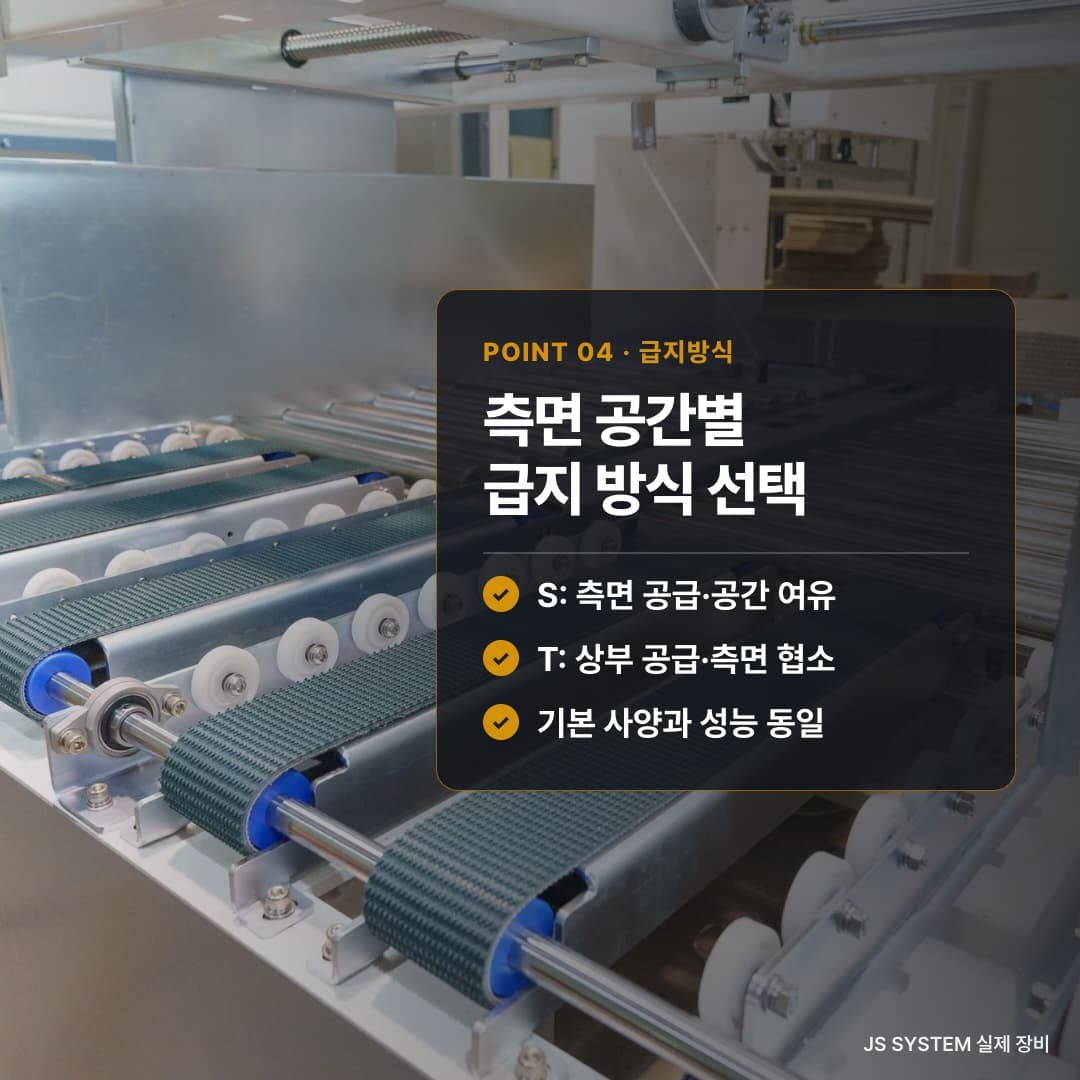
Bei der T-Ausführung der AMB 1500 S/T wird das PP-Band von oben zugeführt (Topfeed). Diese Ausführung wird bei beengten Platzverhältnissen seitlich der Linie empfohlen. Da beide Modelle dieselben grundlegenden technischen Daten und Leistungswerte haben, sollte die Modellauswahl vor allem anhand der Zuführrichtung und der räumlichen Gegebenheiten im Betrieb erfolgen.
Zur Beurteilung der Anbindung können Sie die Videos einer realen Produktionslinie im Betrieb auf der Website nutzen. Verfügbar sind ein Highlight-Video mit 60 Sekunden und ein vollständiges Video mit 9 Minuten und 31 Sekunden. Nutzen Sie die gezeigte Produktionslinie bei der Prüfung der Anschaffung als Referenz, um den Aufbau der im Beratungsgespräch zu behandelnden Linie Ihres Betriebs zu erläutern.
Häufig gestellte Fragen
F. Ist auch der Anschluss an eine bestehende Förderlinie möglich?
Die Maschine ist für den Anschluss an bestehende Fördertechnik vorgesehen. Teilen Sie bei der Angebotsberatung den Aufbau der anzuschließenden Linie, die Kartongröße und die Verarbeitungsgeschwindigkeit mit.
F. Welcher rechnerische Stundendurchsatz ergibt sich bei 10 Kartons je Bündel?
Bei 10 Kartons je Bündel ergeben sich rechnerisch 16,800 Kartons pro Stunde, sofern die maximale Nennleistung von 28 Bündeln pro Minute 60 Minuten lang ununterbrochen gehalten wird. Der tatsächliche Durchsatz wird nach Tests mit Kartonmustern und einem Test im Linienverbund festgelegt.
F. Ändert sich die grundlegende Leistung bei wenig seitlichem Platz?
Bei beengten Platzverhältnissen seitlich der Linie wird die T-Ausführung der AMB 1500 S/T mit Bandzuführung von oben empfohlen. Beide Modelle haben dieselben grundlegenden technischen Daten und Leistungswerte.
Für eine Angebotsanfrage werden Angaben zum Linienaufbau, zur Kartongröße und zur Verarbeitungsgeschwindigkeit benötigt. Auf dieser Grundlage wird ein genaues Angebot erstellt. Auch bei der Abstimmung über die Anschaffung zwischen Geschäftsführung und Produktionsverantwortlichen dienen diese Angaben als gemeinsame Grundlage zur Beschreibung der betrieblichen Anforderungen.
JS SYSTEM beantwortet Angebotsanfragen über das Kontaktformular der Website innerhalb von 1~2 Werktagen. Den Service nach der Inbetriebnahme übernehmen Ingenieure des Herstellers direkt. Unter dem Leitspruch „Wer die Maschine baut, trägt bis zum Schluss die Verantwortung“ bietet JS SYSTEM Beratung zur Anschaffung der selbst entwickelten und gefertigten Anlagen an.