
正文中的部分场景插图为帮助理解而使用AI生成,设备照片则为JS SYSTEM实际设备。
请关注包裹待出货瓦楞纸箱捆的PP打包带张力。对于希望保持成捆捆扎质量一致的纸箱生产工厂,设备捆扎什么对象、如何控制捆扎力,是引进评估的核心。
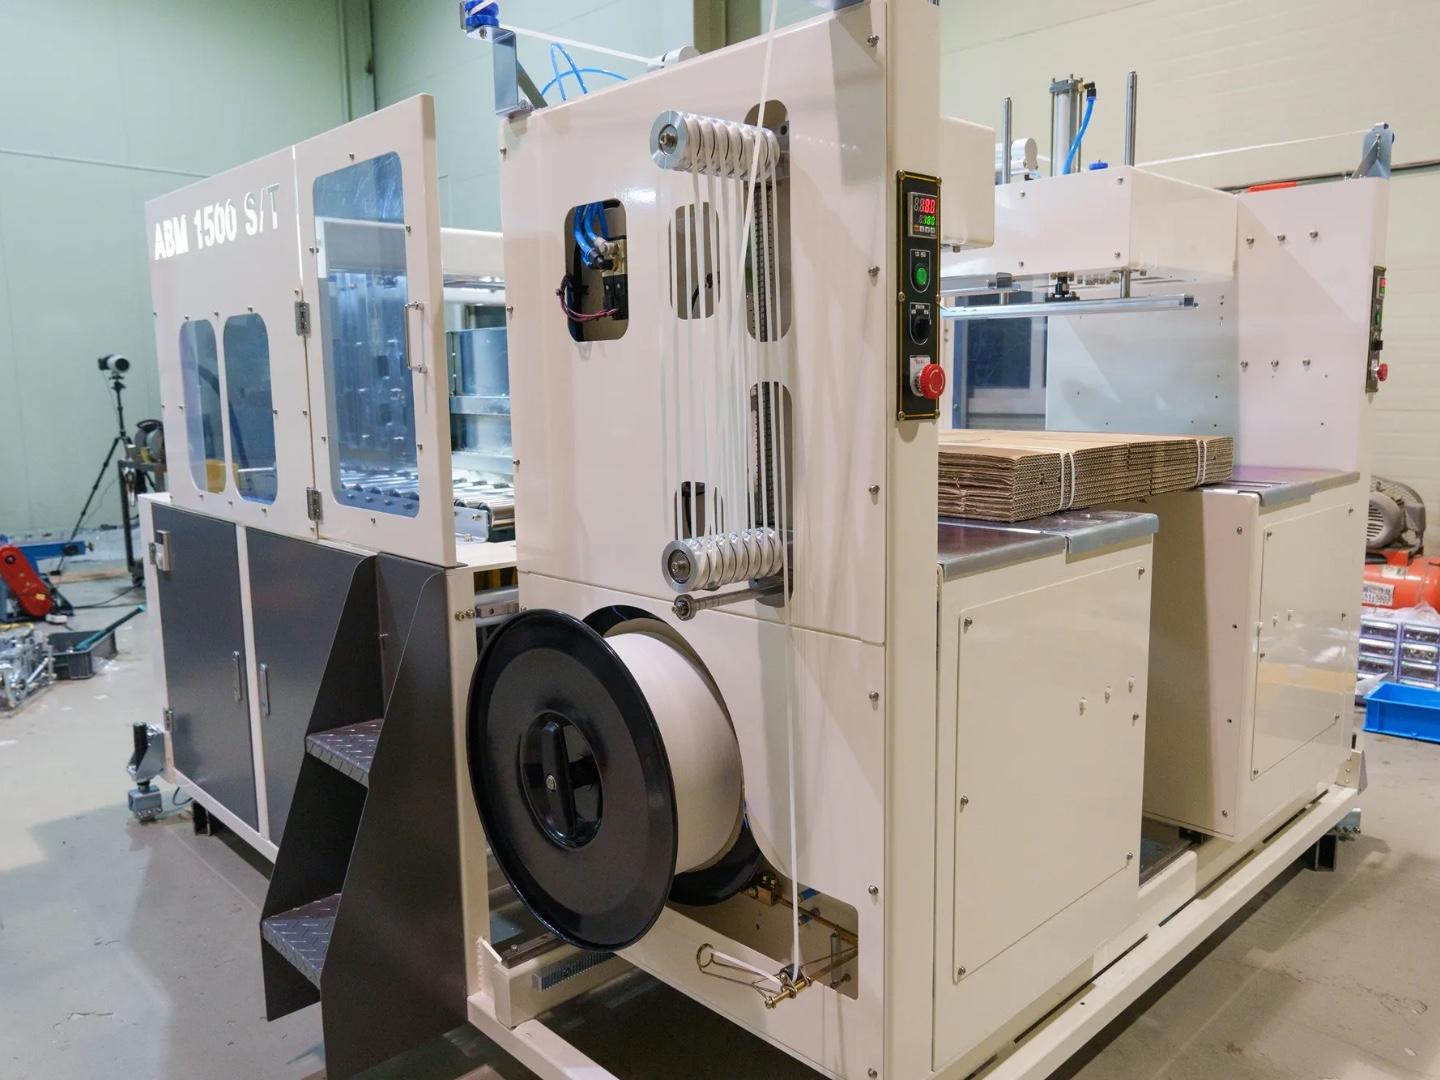
JS SYSTEM自主设计并制造用于捆扎成品瓦楞纸箱捆的AMB 1500 S/T。本文从捆扎对象入手,介绍张力控制、规格切换及现有产线连接等引进前需要考察的内容。
向设备负责人了解张力控制方式,向生产负责人了解规格变化时的设定方式。企业负责人及厂长应结合这两项内容,将捆扎质量和规格切换时间作为引进决策的依据。
捆扎对象是否为成品纸箱捆?
首先,将引进目的明确为成品瓦楞纸箱出货前的成捆捆扎。AMB 1500 S/T是一款自动在线打包机,使用PP打包带将纸箱捆捆扎成出货单元。
适用对象是制造并出货瓦楞纸箱等箱体的纸箱生产工厂。无论所属行业,只要工厂制造并出货纸箱,就属于适用对象,因此讨论设备用途时,应聚焦于工厂生产的纸箱。
每分钟最多捆扎28捆(28次)。该数值按完成捆扎的捆数计算,并非纸箱张数。生产负责人在咨询工厂所需处理速度时,应以捆为单位说明。
使用的捆扎材料为普通标准PP打包带。采购评估项目中应同时注明捆扎对象纸箱捆及所用PP打包带,使生产负责人和设备负责人基于相同用途展开讨论。
检查张力偏差及控制方式
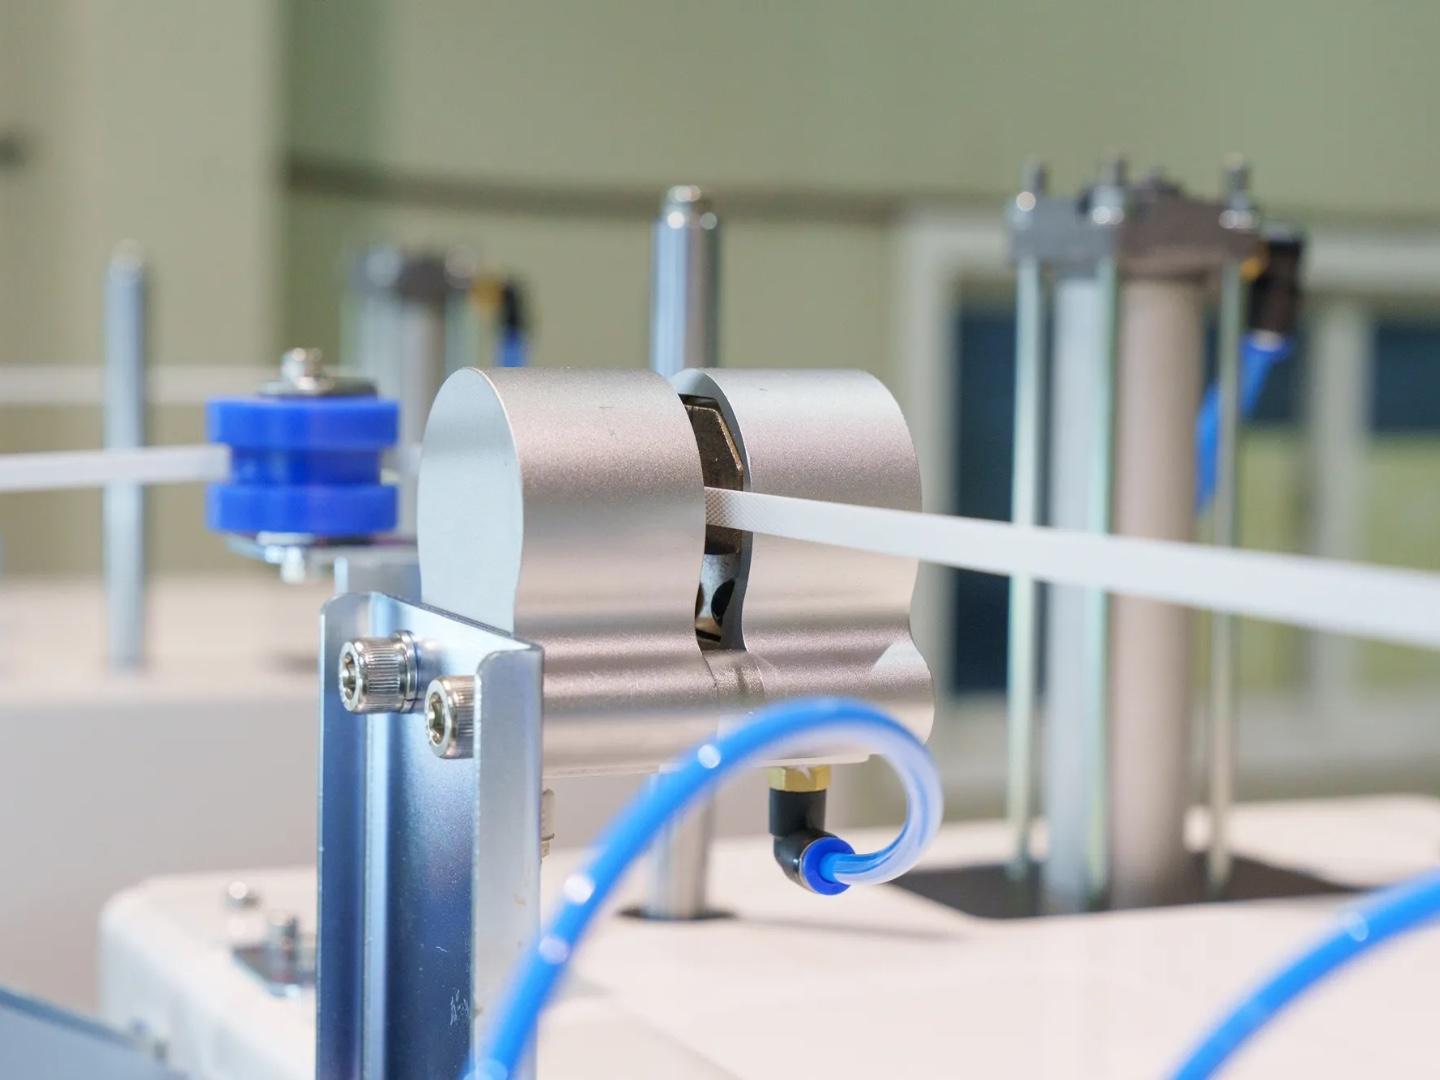
明确捆扎对象后,需要考察打包带拉紧张力的控制方式。气动式设备可能因张力偏差导致捆扎质量不一致,因此应将张力均匀性纳入捆扎质量评估项目。
AMB 1500 S/T通过伺服精密控制,使捆扎张力保持均匀。在评估保持成捆捆扎质量一致所需的条件时,可将这一伺服控制特性作为设备比较的依据。
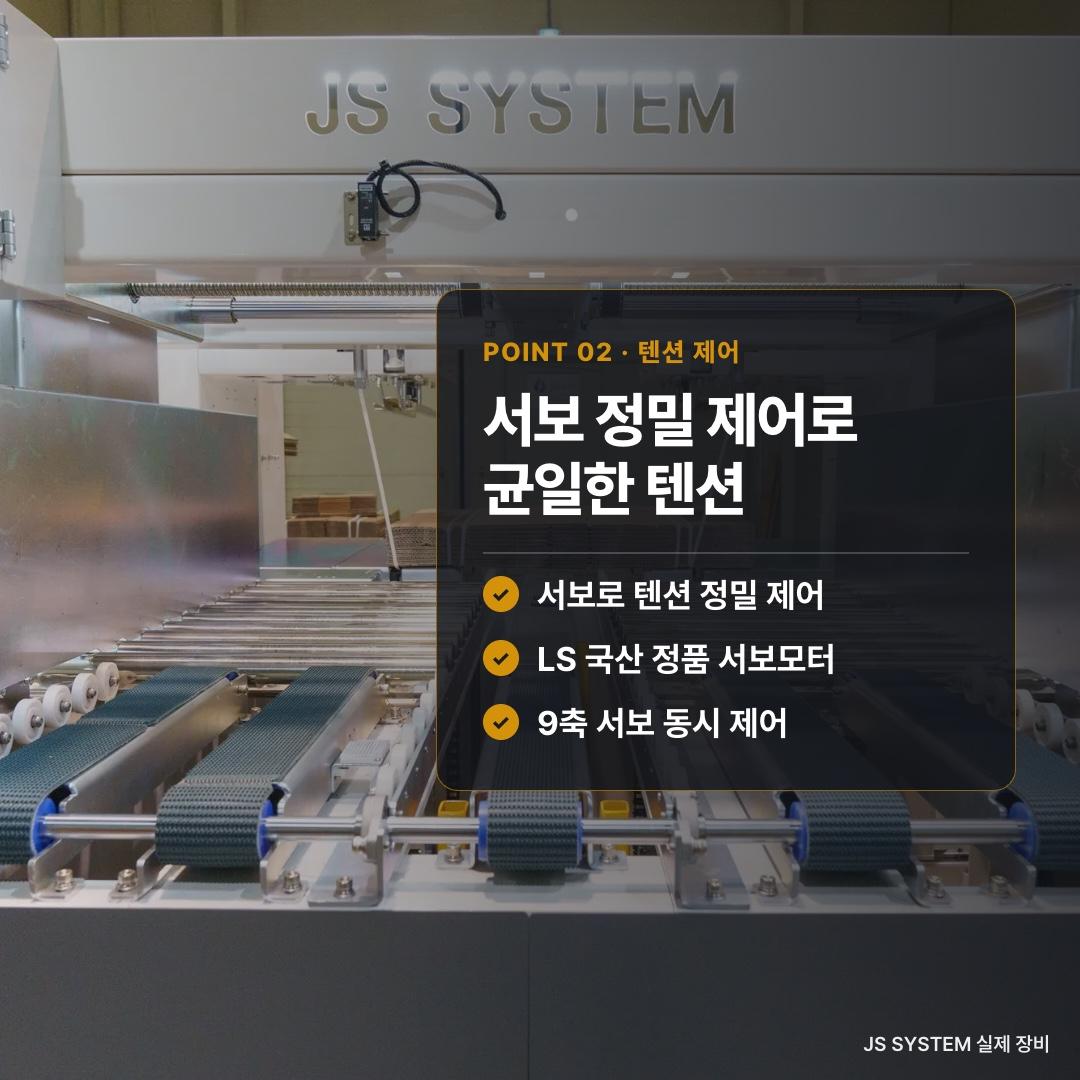
驱动系统采用韩国本土生产的LS原装正品伺服电机,同时控制9轴伺服。审阅设备说明时,除了确认是否采用伺服,还应考察实际驱动系统配置。
伺服直接驱动不存在气动式设备的漏气和气缸磨损问题,因此易磨损部件少、小故障少。直接驱动使零部件数量减少30%。除了捆扎质量,也可将其作为设备维护管理方面的判断依据。
检查规格切换时的设定项目
评估张力控制后,需要考察纸箱规格变化时的设定方式。AMB 1500 S/T采用韩国首创的全伺服自动控制与自动设定技术,提供规格切换时所需的设定功能。
在触摸屏上输入纸箱尺寸后,捆扎位置、张力及速度会自动设定。负责人需要考察的是:输入纸箱尺寸后,哪些设定会自动应用。
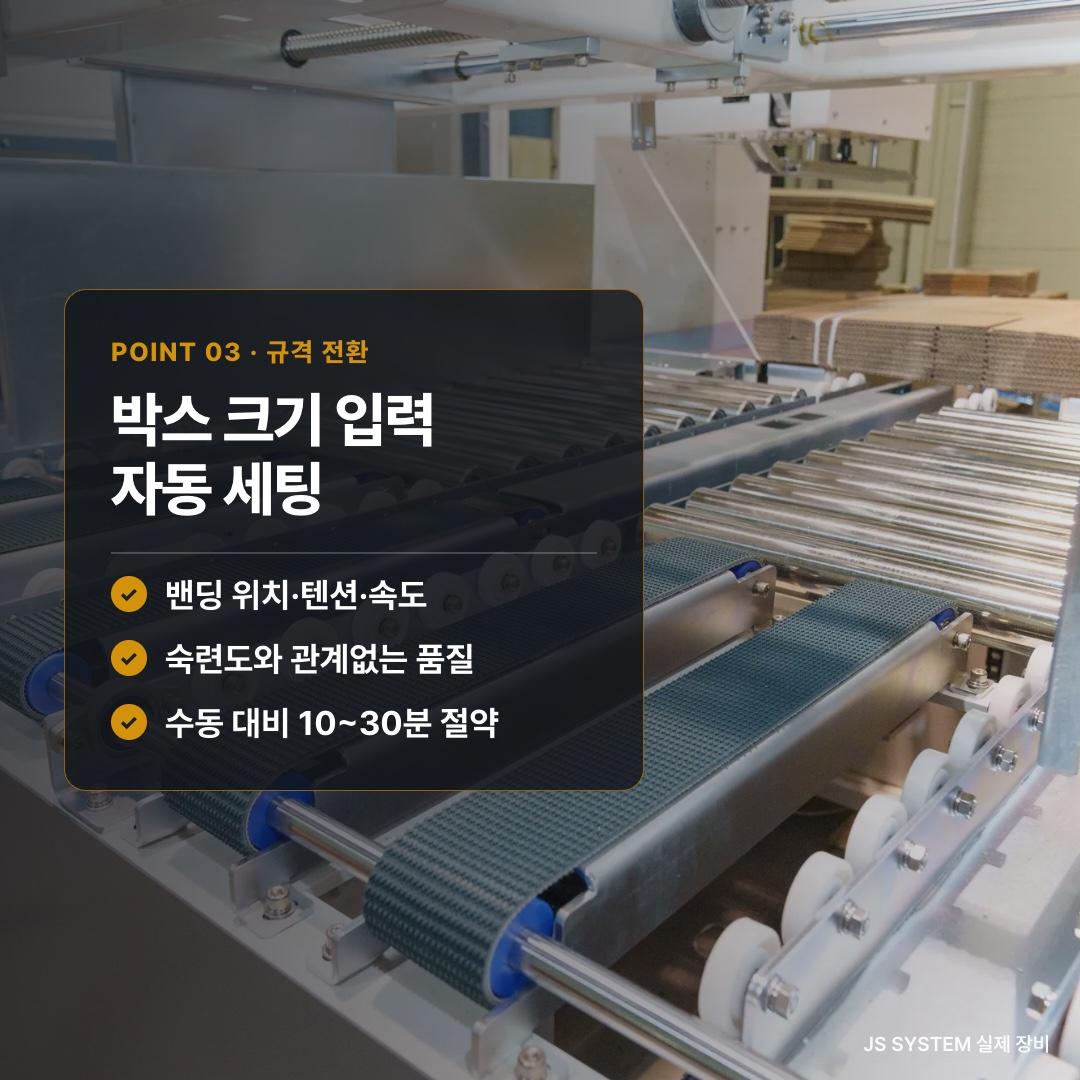
自动设定可在不受操作人员熟练程度影响的情况下,保持捆扎质量一致。生产负责人应考虑操作人员更换的情况,将自动设定功能纳入设备评估内容。
规格变化时,通过触摸面板选择即可自动设定,与手动调整相比可节省10~30分钟。这是同时考察质量保障所需的设定方式及规格切换时间的产品依据。
检查现有产线及咨询所需条件
评估设定方式后,应将实际安装产线和纸箱规格纳入咨询内容。AMB 1500 S/T是与现有输送线在线连接的设备,因此咨询时需说明当前产线布局。
输送机速度可根据产线速度独立调整,纸箱输送速度和捆扎速度也可调整。报价咨询时,应结合工厂所需处理速度确认产线条件。
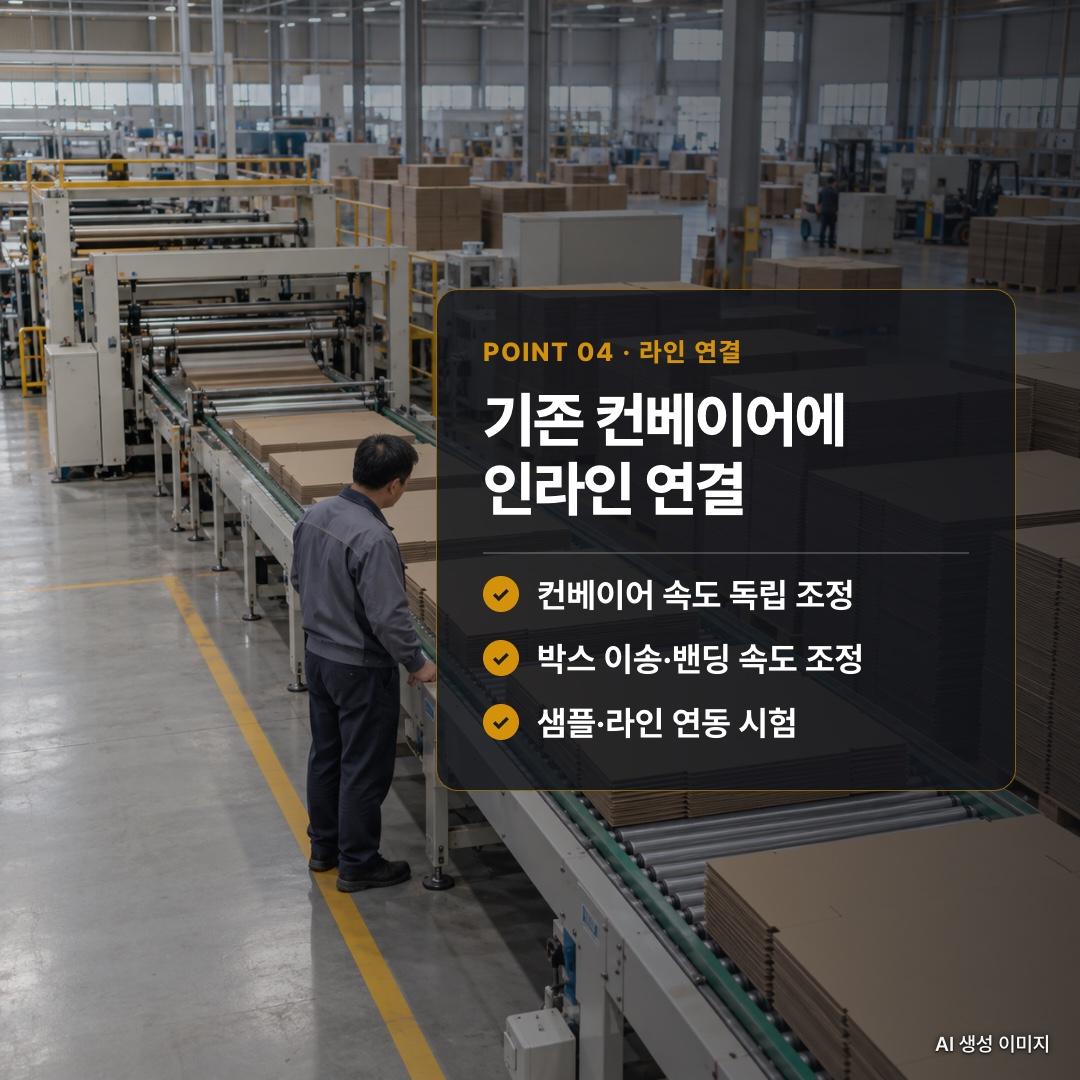
可捆扎的纸箱尺寸最小为400×200mm,最大为1,500×1,300mm。纸箱高度以350mm为标准,400mm需进行部分设计变更,因此应将该高度信息纳入咨询资料。横向宽度1,600mm也可实现。
实际处理量在纸箱样品测试及产线联动测试后确定。在引进评估的最后阶段,应基于此前考察的捆扎对象及设定功能,通过咨询明确适用于该工厂的具体条件。
常见问题
Q. 可以选择捆扎位置和打包带道数吗?
捆扎模式共有四种:双道捆扎(2道同时)、单道捆扎(1道)、偏心捆扎(用户指定位置)及自动设定。双道捆扎的最小宽度为200mm,因此小纸箱也可采用2道捆扎。
Q. S和T型号的捆扎性能相同吗?
AMB 1500 S/T的基本规格与性能相同。S采用从侧面供给PP打包带的侧面供带方式,T采用从上方供给的顶部供带方式。
Q. 报价咨询需要提供哪些资料?
提供产线布局、纸箱尺寸及处理速度,即可获得准确报价。报价咨询将在1~2个工作日内回复。
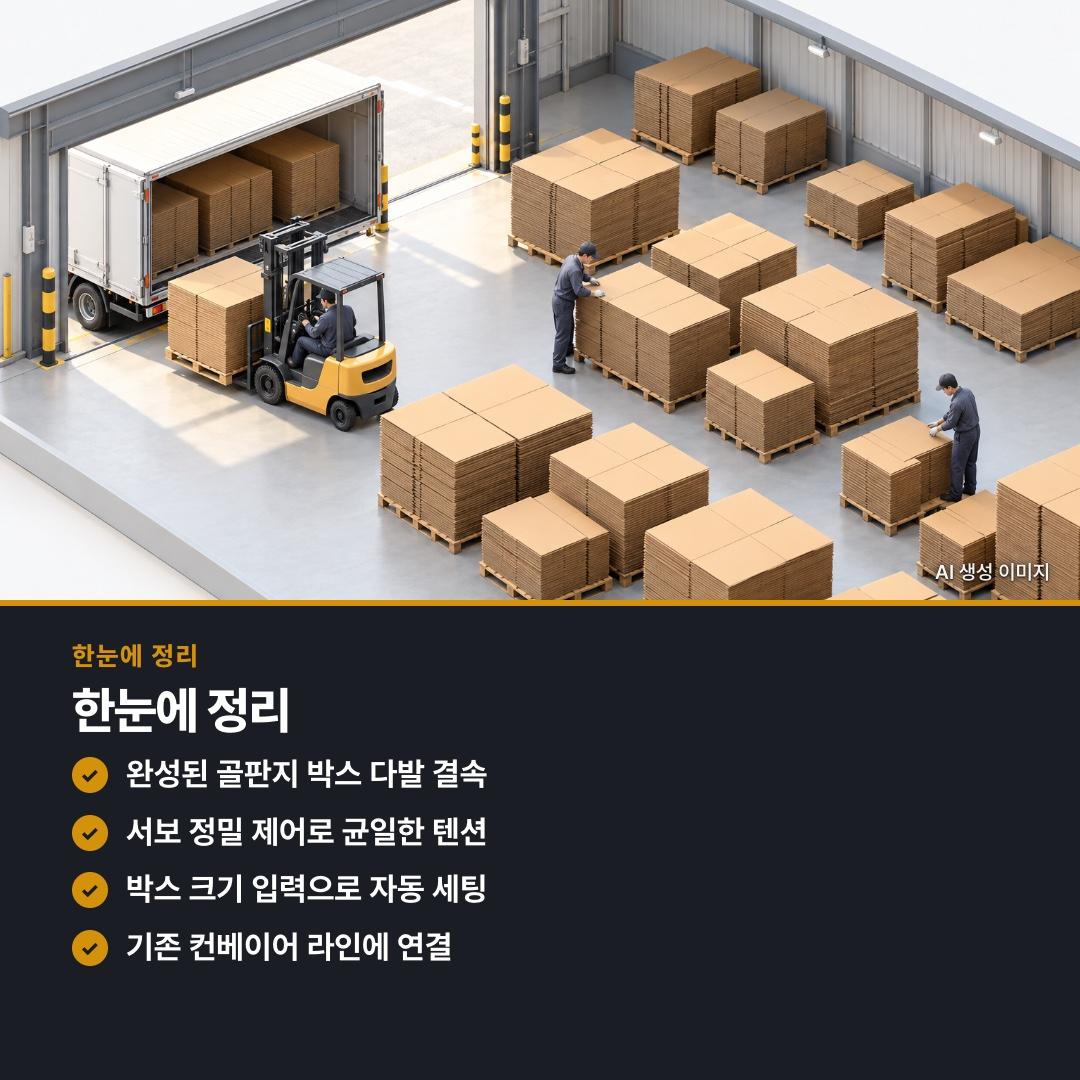
评估引进在线自动PP打包机时,应首先结合待捆扎纸箱捆的条件与张力控制方式进行考量,随后将规格切换时的自动设定及现有输送机连接条件纳入评估项目。
JS SYSTEM在韩国境内自主完成设计、制造及售后服务,由制造商工程师直接负责售后。秉持「制造者负责到底」的承诺,在引进咨询过程中共同确认工厂条件。